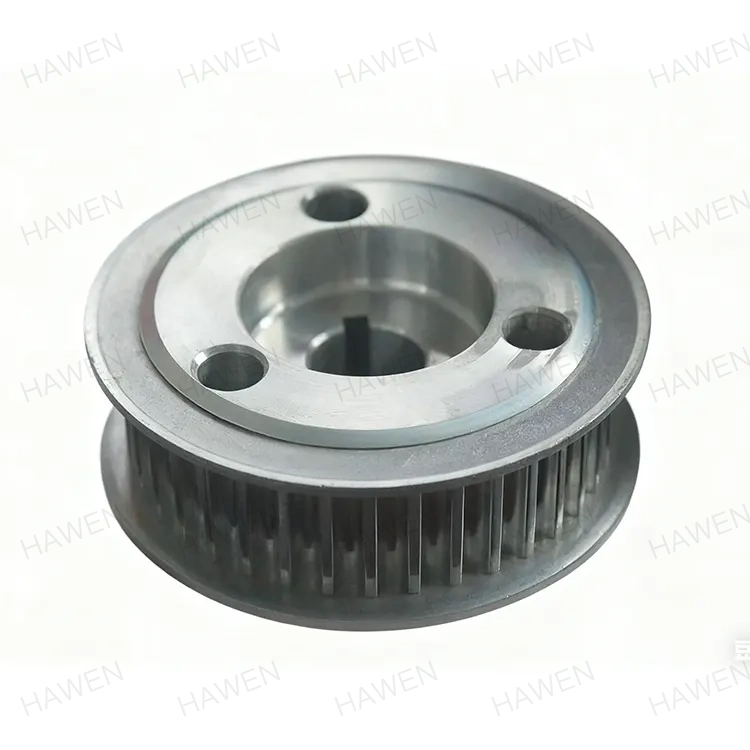
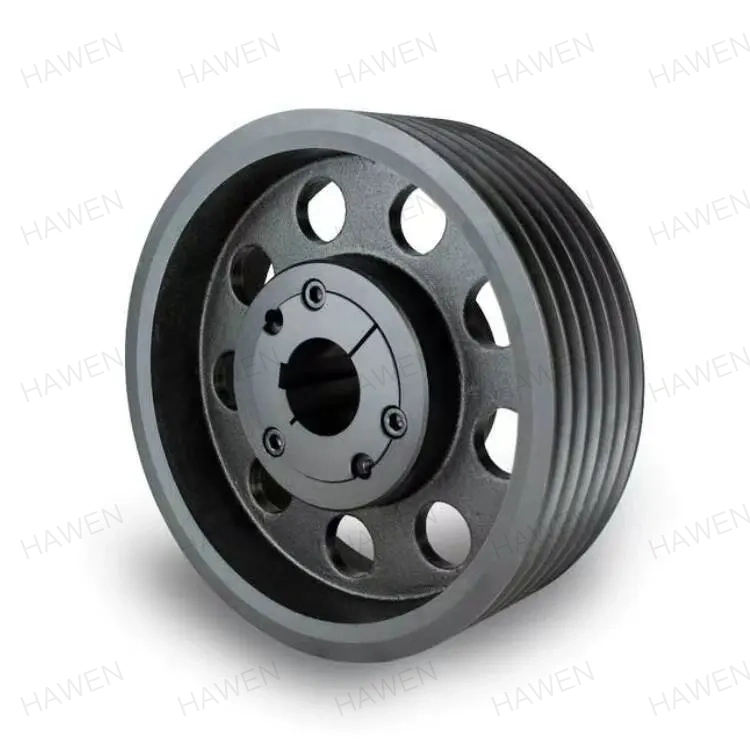
ঝেজিয়াং প্রদেশের শিল্প বেল্টের একটি ব্যস্ত বন্টন কেন্দ্রে, একটি কনভেয়ার লাইন বড় সমস্যা ছাড়াই তিন বছর ধরে চলছিল। তারপর সমস্যা শুরু হয়। বেল্টটি ভাসতে শুরু করে, প্যাকেজগুলি পাশ থেকে গড়িয়ে পড়ে এবং মোটর অ্যাম্পেরেজ অপ্রত্যাশিতভাবে বেড়ে যায়। রক্ষণাবেক্ষণ দল বেল্টটি প্রতিস্থাপন করেছে, টেক-আপ পুনরায় টেনশন করেছে এবং এমনকি গিয়ারবক্সটি অদলবদল করেছে। কিছুই কাজ করেনি। মূল কারণ, শুধুমাত্র একটি পুঙ্খানুপুঙ্খ কম্পন বিশ্লেষণের পরে আবিষ্কৃত, ছিল ড্রাইভ পুলি। এর ল্যাগিং অসমভাবে পরিধান করেছিল, "ডিফারেনশিয়াল স্লিপ" নামে পরিচিত একটি অবস্থা তৈরি করেছিল যার ফলে বেল্টটি লোডের মধ্যে অনিয়মিতভাবে ট্র্যাক করতে পারে। পরিবাহক সিস্টেম, আপাতদৃষ্টিতে শক্তিশালী, একটি উপাদান দ্বারা আপস করা হয়েছিল যা সবাই উপেক্ষা করেছিল:বেল্ট পুলিস.
এই দৃশ্যটি উপাদান পরিচালনার একটি মৌলিক সত্যকে তুলে ধরে: বেল্ট পুলিগুলি নিষ্ক্রিয় উপাদান নয়। তারা ড্রাইভ সিস্টেম এবং বেল্টের মধ্যে যান্ত্রিক ইন্টারফেস, এবং তারা একই সাথে চারটি গুরুত্বপূর্ণ ফাংশন সম্পাদন করে। তারা মোটর থেকে বেল্টে টর্ক প্রেরণ করে। তারা টেক আপ সিস্টেমের মাধ্যমে বেল্ট টান বজায় রাখে। তারা মুকুট প্রোফাইলের মাধ্যমে বেল্ট ট্র্যাকিং সংশোধন করে। এবং তারা অভিহিত করা উপাদানের প্রভাব এবং পরিধান শোষণ করে। যখন এই ফাংশনগুলির যে কোনও একটির সাথে আপস করা হয়, তখন পুরো পরিবাহক সিস্টেমটি ক্ষতিগ্রস্ত হয়। এই নিবন্ধটি প্রযুক্তিগত বিশদভাবে এই ফাংশনগুলির প্রতিটি পরীক্ষা করবে, ব্যাখ্যা করবে কেন বেল্ট পুলি নির্ভরযোগ্য, দক্ষ এবং নিরাপদ উপাদান পরিচালনার জন্য প্রয়োজনীয়।
কেন বেল্ট পুলি অপরিহার্য তা বোঝার জন্য, আমাদের প্রথমে একটি পরিবাহক সিস্টেমের মাধ্যমে শক্তির পথ খুঁজে বের করতে হবে। চেইনটি বৈদ্যুতিক মোটর থেকে শুরু হয়, যা বৈদ্যুতিক শক্তিকে ঘূর্ণন যান্ত্রিক শক্তিতে রূপান্তর করে। মোটর শ্যাফ্ট একটি গিয়ারবক্সের সাথে সংযুক্ত, যা গতি কমায় এবং টর্ককে বহুগুণ করে। গিয়ারবক্স আউটপুট শ্যাফ্ট ড্রাইভ পুলি শ্যাফ্টের সাথে মিলিত হয়। ড্রাইভ পুলি, পরিবাহক বেল্ট দিয়ে মোড়ানো, ঘর্ষণ মাধ্যমে বেল্টে টর্ক প্রেরণ করে। বেল্ট, ঘুরে, উপাদান সরানো। এই চেইনের প্রতিটি লিঙ্ক সমালোচনামূলক, কিন্তু ড্রাইভ পুলি অনন্য কারণ এটি এমন একটি বিন্দু যেখানে টর্ক একটি শক্ত স্টিলের শ্যাফ্ট থেকে একটি নমনীয় রাবার বেল্টে স্থানান্তরিত হয়। এই রূপান্তরটি পুরো সিস্টেমের সবচেয়ে চ্যালেঞ্জিং অংশ।
বেল্ট পুলিগুলি ব্যর্থ হওয়া প্রথম উপাদান কারণ তারা লোডের সবচেয়ে জটিল সংমিশ্রণের শিকার হয়। ড্রাইভ পুলি গিয়ারবক্স থেকে টরসিয়াল লোড, বেল্ট টেনশন থেকে রেডিয়াল লোড এবং শ্যাফ্ট ডিফ্লেকশন থেকে বেন্ডিং লোড অনুভব করে। প্রতিটি স্প্লাইস পুলির উপর দিয়ে যাওয়ার সাথে সাথে এটি বেল্টের সাইক্লিক লোডিংও অনুভব করে। সময়ের সাথে সাথে, এই লোডগুলি শ্যাফ্টে ক্লান্তি সৃষ্টি করে, কীওয়েতে পরিধান করে এবং পিছিয়ে যাওয়ার অবনতি ঘটায়। টেইল পুলি, ড্রাইভ টর্ক প্রেরণ না করার সময়, একই বাঁকানো এবং ক্লান্তি ভার অনুভব করে, পাশাপাশি বেল্টটি সঠিকভাবে পরিষ্কার না করা হলে উপাদান তৈরির অতিরিক্ত চাপ। স্নাব পুলি, যদি উপস্থিত থাকে, বর্ধিত মোড়ানো কোণ থেকে উচ্চ রেডিয়াল লোড অনুভব করে।
একটি বেল্ট পুলির ব্যর্থতা খুব কমই আকস্মিক। এটি একটি প্রগতিশীল প্রক্রিয়া যা সূক্ষ্ম লক্ষণগুলির সাথে শুরু হয় এবং যদি সমাধান না করা হয় তবে বিপর্যয়মূলক ব্যর্থতায় পরিণত হয়। সবচেয়ে সাধারণ ব্যর্থতা মোড হল:
এZhejiang Hawen Electromechanical Co., Ltd., আমরা চীন জুড়ে কনভেয়র সিস্টেম থেকে শত শত পুলি ব্যর্থতা বিশ্লেষণ করেছি। আমাদের ডেটা দেখায় যে 60% এরও বেশি পুলি ব্যর্থতা ল্যাগিং পরিধান বা অপর্যাপ্ত ল্যাগিং নির্বাচনের সাথে সম্পর্কিত। এই কারণেই আমরা আমাদের গ্রাহকদের তাদের আবেদনের জন্য সঠিক ল্যাগিং নির্বাচন করতে এবং অকাল পরিধান প্রতিরোধ করে এমন রক্ষণাবেক্ষণ নির্দেশিকা প্রদানের উপর এই ধরনের জোর দিই।
একটি বেল্ট পুলির মুকুট হল পুলির মুখের সামান্য উত্তল বক্রতা, যা কেন্দ্র এবং প্রান্তের মধ্যে ব্যাসার্ধের পার্থক্য হিসাবে পরিমাপ করা হয়। এটি সাধারণত মুখের প্রস্থের শতাংশ হিসাবে প্রকাশ করা হয়। উদাহরণস্বরূপ, 0.5% মুকুট সহ একটি 1000 মিমি চওড়া পুলির একটি কেন্দ্র ব্যাসার্ধ রয়েছে যা প্রান্তের ব্যাসার্ধের চেয়ে 5 মিমি বড়। প্রথম নজরে, এই বক্রতা বিপরীত মনে হয়. একটি ফ্ল্যাট পুলি তৈরি করা সহজ এবং আরও দক্ষ হবে না? উত্তরটি না, এবং কারণটি বেল্ট ট্র্যাকিংয়ের মেকানিক্সের মধ্যে রয়েছে। মুকুট একটি উত্পাদন সুবিধা নয়; এটি একটি কার্যকরী প্রয়োজনীয়তা যা বেল্টটিকে পুলিকে কেন্দ্র করে রাখে।
মুকুটটি কেন কাজ করে তা বোঝার জন্য, বেল্টের উপর কাজ করার শক্তিগুলি বিবেচনা করুন যেহেতু এটি পুলির উপর দিয়ে চলে। বেল্টটি উত্তেজনার মধ্যে রয়েছে এবং এটি স্বাভাবিকভাবেই ন্যূনতম প্রতিরোধের পথ খোঁজে। যদি বেল্টটি একদিকে প্রবাহিত হতে শুরু করে, তবে সেই দিকের উত্তেজনা বৃদ্ধি পায় কারণ বেল্টটি মুকুটের বৃহত্তর ব্যাসার্ধের উপর প্রসারিত হচ্ছে। এই বর্ধিত উত্তেজনা একটি পুনরুদ্ধারকারী শক্তি তৈরি করে যা বেল্টটিকে কেন্দ্রের দিকে পিছনে ঠেলে দেয়। মুকুট, তাই, একটি স্ব-কেন্দ্রিক প্রক্রিয়া প্রদান করে যা ক্রমাগত এবং নিষ্ক্রিয়ভাবে কাজ করে। একটি মুকুট ছাড়া, বা একটি অপর্যাপ্ত মুকুট সঙ্গে, বেল্ট একপাশে প্রবাহিত হবে এবং কাঠামোর বিরুদ্ধে ঘষা হবে। এটি প্রান্তের ক্ষতি, বেল্টের মিসলাইনমেন্ট এবং অবশেষে বেল্ট ব্যর্থতার কারণ হয়।
প্রয়োজনীয় মুকুটের পরিমাণ বেল্টের ধরন এবং প্রয়োগের উপর নির্ভর করে। নীচের টেবিলটি আমাদের কারখানায় বছরের অভিজ্ঞতা এবং পরীক্ষার উপর ভিত্তি করে আমাদের প্রস্তাবিত মুকুট মান প্রদান করে:
| বেল্টের ধরন | প্রস্তাবিত মুকুট (মুখের প্রস্থের%) | সাধারণ পুলি ব্যাস (মিমি) | নোট |
| ফ্যাব্রিক বেল্ট (হালকা দায়িত্ব) | 0.3 - 0.5% | 100 - 300 | পাতলা বেল্ট জন্য নিম্ন মুকুট |
| ফ্যাব্রিক বেল্ট (ভারী শুল্ক) | 0.5 - 0.8% | 300 - 600 | মোটা বেল্ট জন্য উচ্চ মুকুট |
| ইস্পাত কর্ড বেল্ট | 0.2 - 0.3% | 600 - 1200 | ওভার-স্ট্রেসিং কর্ড এড়াতে নিচের মুকুট |
| পিভিসি/পিইউ বেল্ট | 0.5 - 1.0% | 50 - 200 | মসৃণ, নমনীয় বেল্টের জন্য উচ্চ মুকুট |
সঠিক বেল্ট ট্র্যাকিং নিশ্চিত করার জন্য মুকুটটি অবশ্যই উচ্চ মাত্রার নির্ভুলতায় মেশিন করা উচিত। আমাদের কারখানায়, আমরা মুকুটটিকে +/- 0.05 মিমি সহনশীলতায় পরিণত করতে CNC লেদ ব্যবহার করি। আমরা একটি প্রোফাইলমিটার ব্যবহার করে মেশিন করার পরে ক্রাউন প্রোফাইল যাচাই করি। নির্ভুলতার এই স্তরটি নিশ্চিত করে যে আমাদের তৈরি প্রতিটি বেল্ট পুলি অপারেটিং শর্ত নির্বিশেষে নির্ভরযোগ্য, সামঞ্জস্যপূর্ণ বেল্ট ট্র্যাকিং প্রদান করে। মুকুট ঐচ্ছিক নয়; এটি বেল্ট ট্র্যাকিং এর ভিত্তি।
ল্যাগিং হল ড্রাইভ পুলির পৃষ্ঠে প্রয়োগ করা উপাদান যা ঘর্ষণ বাড়াতে এবং পুলি শেলকে পরিধান থেকে রক্ষা করে। কনভেয়ারের টর্ক ট্রান্সমিশন ক্ষমতা নির্ধারণে এটি সবচেয়ে গুরুত্বপূর্ণ ফ্যাক্টর। বেল্ট এবং ল্যাগিংয়ের মধ্যে ঘর্ষণ, মোড়ানো কোণের সাথে মিলিত, বেল্ট স্লিপ হওয়ার আগে সর্বাধিক টর্ক প্রেরণ করা যেতে পারে তা নির্ধারণ করে। যদি ল্যাগিং পরা হয় বা ভুল উপাদান নির্বাচন করা হয়, তাহলে বেল্টটি পিছলে যাবে, যার ফলে উৎপাদনের ক্ষতি হবে, বেল্টের ক্ষতি হবে এবং সম্ভাব্য আগুনের ঝুঁকি হবে। তাই সঠিক ল্যাগিং নির্বাচন করা একটি জটিল ইঞ্জিনিয়ারিং সিদ্ধান্ত যা প্রয়োগের যত্নশীল বিশ্লেষণের উপর ভিত্তি করে হওয়া উচিত।
কনভেয়ার পুলিতে তিনটি প্রধান ধরনের ল্যাগিং ব্যবহার করা হয়: রাবার, সিরামিক এবং পলিউরেথেন। রাবার ল্যাগিং সবচেয়ে সাধারণ এবং বিভিন্ন প্যাটার্নে পাওয়া যায়, যেমন মসৃণ, হীরার খাঁজ এবং হেরিংবোন। প্যাটার্নটি ঘর্ষণ সহগ এবং জল এবং ধ্বংসাবশেষ ঝরাতে পিছিয়ে থাকার ক্ষমতাকে প্রভাবিত করে। সিরামিক ল্যাগিং একটি রাবার ম্যাট্রিক্স এম্বেড করা সিরামিক টাইলস নিয়ে গঠিত। সিরামিক টাইলস একটি খুব উচ্চ ঘর্ষণ সহগ এবং চমৎকার পরিধান প্রতিরোধের প্রদান করে, যা উচ্চ-টর্ক অ্যাপ্লিকেশন এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম উপকরণের জন্য আদর্শ করে তোলে। পলিউরেথেন ল্যাগিং খাদ্য প্রক্রিয়াকরণ এবং অন্যান্য পরিষ্কার পরিবেশে ব্যবহৃত হয় যেখানে রাবার গ্রহণযোগ্য নয়। নীচের টেবিলটি এই ল্যাগিং উপকরণগুলির মূল বৈশিষ্ট্যগুলির তুলনা করে।
| ল্যাগিং উপাদান | ঘর্ষণ সহগ (μ) | প্রতিরোধ পরিধান | সাধারণ অ্যাপ্লিকেশন |
| মসৃণ রাবার | 0.25 - 0.35 | ভাল | সাধারণ উদ্দেশ্য, শুষ্ক অবস্থা |
| ডায়মন্ড গ্রুভ রাবার | 0.35 - 0.45 | ভাল | ভেজা বা তৈলাক্ত অবস্থা, মাঝারি টর্ক |
| সিরামিক টাইল | 0.45 - 0.55 | চমৎকার | উচ্চ ঘূর্ণন সঁচারক বল, ঘষিয়া তুলিয়া ফেলিতে সক্ষম উপকরণ, ভিজা অবস্থা |
| পলিউরেথেন | 0.30 - 0.40 | খুব ভালো | খাদ্য প্রক্রিয়াকরণ, পরিষ্কার পরিবেশ |
ল্যাগিং উপাদান নির্বাচন শুধুমাত্র ঘর্ষণ সহগ সম্পর্কে নয়। এটি পরিবেশের বিবেচনা, উপাদান সরবরাহ করা এবং রক্ষণাবেক্ষণের অনুশীলনগুলিও জড়িত। একটি খাদ্য প্রক্রিয়াকরণ প্ল্যান্টে, উদাহরণস্বরূপ, ল্যাগিং অবশ্যই কস্টিক ক্লিনিং এজেন্টগুলির সাথে ধোয়া সহ্য করতে সক্ষম হবে। একটি খনির প্রয়োগে, ল্যাগিংকে আকরিক এবং শিলার ক্ষয়কারী ক্রিয়াকে প্রতিরোধ করতে সক্ষম হতে হবে। Hawen-এ আমাদের ইঞ্জিনিয়ারিং টিম প্রতিটি অ্যাপ্লিকেশনের জন্য সর্বোত্তম ল্যাগিং নির্বাচন করতে গ্রাহকদের সাথে ঘনিষ্ঠভাবে কাজ করে। আমরা পিছিয়ে থাকা প্রতিস্থাপন পরিষেবাগুলিও অফার করি এবং পিছিয়ে থাকা জীবনকে সর্বাধিক করার জন্য সর্বোত্তম রক্ষণাবেক্ষণের সময়সূচীর বিষয়ে পরামর্শ দিতে পারি।
একটি বেল্ট পুলি একটি সাধারণ সিলিন্ডারের মতো দেখতে হতে পারে, তবে এর অভ্যন্তরীণ চাপ বিতরণ জটিল। যখন কপিকল লোডের অধীনে থাকে, তখন খাদ বাঁকে যায়, খোসা বিকৃত হয়ে যায় এবং ওয়েল্ড সিমগুলি উচ্চ চাপের ঘনত্ব অনুভব করে। নকশা অপ্টিমাইজ করা না হলে, এই চাপ ক্লান্তি ফাটল এবং অকাল ব্যর্থতা হতে পারে. আমাদের বেল্ট পুলিগুলি সর্বাধিক নির্ভরযোগ্যতার জন্য ডিজাইন করা হয়েছে তা নিশ্চিত করতে, আমরা বাস্তব-বিশ্ব লোডিং অবস্থার অধীনে চাপগুলি অনুকরণ করতে সীমাবদ্ধ উপাদান বিশ্লেষণ (এফইএ) ব্যবহার করি। FEA আমাদেরকে লুকানো স্ট্রেসগুলি দেখতে দেয় যা খালি চোখে দেখা যায় না এবং প্রথম পুলি তৈরির আগে ডিজাইনটি অপ্টিমাইজ করতে পারে।
একটি বেল্ট পুলির এফইএ মডেলে শ্যাফ্ট, হাব, শেষ ডিস্ক এবং শেল অন্তর্ভুক্ত থাকে। মডেলে প্রয়োগ করা লোডগুলির মধ্যে রয়েছে বেল্টের টান, গিয়ারবক্স থেকে টর্ক এবং পুলির ওজন। মডেলটি বেল্ট এবং ল্যাগিংয়ের মধ্যে যোগাযোগের চাপের জন্যও দায়ী। বিশ্লেষণের ফলাফলগুলি উচ্চ চাপের ক্ষেত্রগুলি প্রকাশ করে, যা সাধারণত নিম্নলিখিত স্থানে পাওয়া যায়:
FEA ফলাফলের উপর ভিত্তি করে, আমরা স্ট্রেস ঘনত্ব কমাতে এবং ক্লান্তি জীবন উন্নত করতে আমাদের বেল্ট পুলির ডিজাইনকে অপ্টিমাইজ করি। উদাহরণস্বরূপ, আমরা শ্যাফ্টের কাঁধে ফিলেটের ব্যাসার্ধ বাড়াতে পারি, ওয়েল্ডের আকার বাড়াতে পারি বা শ্যাফ্টের জন্য উচ্চ-শক্তির উপাদান ব্যবহার করতে পারি। আমরা শারীরিক পরীক্ষার মাধ্যমে FEA ফলাফলও যাচাই করি। আমাদের কারখানায় একটি পরীক্ষামূলক রিগ রয়েছে যা স্ট্রেন এবং কম্পন পরিমাপ করার সময় একটি পুলিতে স্ট্যাটিক এবং গতিশীল লোড প্রয়োগ করতে পারে। সিমুলেশন এবং পরীক্ষার এই সংমিশ্রণটি নিশ্চিত করে যে আমাদের বেল্ট পুলিগুলি সবচেয়ে চাহিদাপূর্ণ অ্যাপ্লিকেশন সহ্য করার জন্য ডিজাইন করা হয়েছে।
এমনকি সবচেয়ে ভালভাবে ডিজাইন করা বেল্ট পুলিও শেষ পর্যন্ত শেষ হয়ে যাবে। তাদের পরিষেবা জীবন সর্বাধিক করার এবং অপ্রত্যাশিত ব্যর্থতা প্রতিরোধ করার চাবিকাঠি হল একটি কাঠামোগত রক্ষণাবেক্ষণ প্রোগ্রাম। পরিবাহক পুলির জন্য একটি রক্ষণাবেক্ষণ প্রোগ্রাম দৈনিক, সাপ্তাহিক, মাসিক, এবং বার্ষিক কাজ অন্তর্ভুক্ত করা উচিত। প্রতিটি কাজ সুনির্দিষ্ট এবং পরিমাপযোগ্য হওয়া উচিত এবং সময়ের সাথে কপিলের অবস্থা ট্র্যাক করার জন্য ফলাফলগুলি রেকর্ড করা উচিত। নিম্নলিখিত বিভাগগুলি পরিবাহক সিস্টেমে বেল্ট পুলির জন্য মূল রক্ষণাবেক্ষণের কাজগুলিকে রূপরেখা দেয়৷
দৈনিক চেক:অপারেটরকে প্রতিটি শিফটের শুরুতে পরিবাহকের একটি চাক্ষুষ পরিদর্শন করা উচিত। বেল্টের মিসলাইনমেন্টের লক্ষণগুলি দেখুন, যেমন বেল্টটি কাঠামোর বিরুদ্ধে ঘষে যাওয়া বা পাশ থেকে উপাদান ছড়িয়ে পড়া। অস্বাভাবিক শব্দ শুনুন, যেমন চিৎকার বা নাকাল, যা একটি ভারবহন সমস্যা নির্দেশ করতে পারে। পিছিয়ে পড়া বা ক্ষতির কোনো লক্ষণ পরীক্ষা করুন।
সাপ্তাহিক চেক:রক্ষণাবেক্ষণ প্রযুক্তিবিদকে বেল্টের টান পরীক্ষা করা উচিত এবং প্রয়োজনে এটি সামঞ্জস্য করা উচিত। ল্যাগিংয়ের অবস্থা পরীক্ষা করুন এবং বেল্টের ক্ষতি করতে পারে এমন কোনও এমবেডেড উপাদান সন্ধান করুন। নড়াচড়া বা শিথিলতার কোনও লক্ষণের জন্য কপিকল পরীক্ষা করুন। প্রয়োজনে বিয়ারিংগুলিকে লুব্রিকেট করুন।
মাসিক চেক:টেকনিশিয়ান একটি গভীরতা গেজ ব্যবহার করে ল্যাগিং পরিধান পরিমাপ করা উচিত. যদি ল্যাগিং প্রস্তাবিত সীমার বাইরে পরে থাকে তবে এটি প্রতিস্থাপন করা উচিত। একটি লেজার প্রান্তিককরণ টুল ব্যবহার করে পুলির প্রান্তিককরণ পরীক্ষা করুন। পরিধান বা ফাটল কোনো লক্ষণ জন্য খাদ এবং কীওয়ে অবস্থা পরীক্ষা করুন.
বার্ষিক চেক:বার্ষিক রক্ষণাবেক্ষণের মধ্যে সমগ্র পরিবাহক সিস্টেমের একটি পুঙ্খানুপুঙ্খ পরিদর্শন অন্তর্ভুক্ত করা উচিত। কপিকলগুলি সরানো উচিত এবং ফাটল, ক্ষয় এবং পরিধানের জন্য পরিদর্শন করা উচিত। বিয়ারিংগুলি পরিধানের কোনও লক্ষণ দেখালে প্রতিস্থাপন করা উচিত। চৌম্বকীয় কণা পরিদর্শন বা অতিস্বনক পরীক্ষার মতো অ-ধ্বংসাত্মক পরীক্ষার পদ্ধতি ব্যবহার করে ক্লান্তি ফাটলের জন্য খাদটি পরীক্ষা করা উচিত। নিম্নলিখিত সারণী রক্ষণাবেক্ষণের কাজগুলির একটি সারাংশ এবং তাদের প্রস্তাবিত ফ্রিকোয়েন্সি প্রদান করে।
| টাস্ক | ফ্রিকোয়েন্সি | কি চেক করতে হবে | অস্বাভাবিক হলে অ্যাকশন |
| ভিজ্যুয়াল পরিদর্শন | দৈনিক | বেল্ট মিসলাইনমেন্ট, অস্বাভাবিক শব্দ, পিছিয়ে যাওয়া ক্ষতি | তদন্ত করে সঠিক করুন |
| বেল্ট টেনশন চেক | সাপ্তাহিক | টেনশন গেজ রিডিং | টেক আপ সামঞ্জস্য করুন |
| পিছিয়ে পড়া পরিমাপ | মাসিক | ল্যাগিং বেধ, প্যাটার্ন পরিধান | সীমা ছাড়িয়ে পরা হলে ল্যাগিং প্রতিস্থাপন করুন |
| পুলি প্রান্তিককরণ | মাসিক | লেজার প্রান্তিককরণ রিডিং | পুলি পুনরায় সারিবদ্ধ করুন |
| খাদ পরিদর্শন | বার্ষিক | ফাটল, কীওয়ে পরিধান, জারা | ত্রুটিপূর্ণ হলে খাদ প্রতিস্থাপন |
| ভারবহন প্রতিস্থাপন | বার্ষিক | শব্দ, কম্পন, তাপমাত্রা | বিয়ারিং প্রতিস্থাপন করুন |
Hawen-এ, আমরা আমাদের গ্রাহকদের আমাদের বেল্ট পুলির জন্য একটি ব্যাপক রক্ষণাবেক্ষণ ম্যানুয়াল প্রদান করি, যার মধ্যে প্রস্তাবিত সময়সূচী এবং পরিদর্শনের মানদণ্ড রয়েছে। আমরা আমাদের গ্রাহকদের তাদের পরিবাহক সিস্টেমের জীবনকে সর্বাধিক করতে সহায়তা করার জন্য রক্ষণাবেক্ষণ প্রশিক্ষণ এবং অন-সাইট সহায়তাও অফার করি।
প্রশ্ন 1: একটি ড্রাইভ পুলিতে ল্যাগিং কত ঘন ঘন প্রতিস্থাপন করা উচিত?
উত্তর: একটি ড্রাইভ পুলিতে থাকা ল্যাগিংটি প্রতিস্থাপন করা উচিত যখন এটি এমন জায়গায় পরিধান করে যেখানে ঘর্ষণ সহগ স্লিপ না করে প্রয়োজনীয় টর্ক প্রেরণের জন্য অপর্যাপ্ত। সাধারণত, এটি ঘটে যখন ল্যাগিং তার মূল বেধের 50% দ্বারা পরিধান করে বা যখন পরিধানের ধরণটি অসম হয়। একটি সাধারণ শিল্প প্রয়োগে, অপারেটিং অবস্থার উপর নির্ভর করে পিছিয়ে থাকা 2-5 বছর স্থায়ী হতে পারে। সর্বোত্তম প্রতিস্থাপন ব্যবধান নির্ধারণের জন্য নিয়মিত পরিদর্শন অপরিহার্য। আমাদের কারখানা আপনার আবেদনের উপর ভিত্তি করে নির্দিষ্ট সুপারিশ প্রদান করতে পারে।
প্রশ্ন 2: আমি কিভাবে বলতে পারি যে বেল্টের মিসলাইনমেন্ট পুলির সমস্যা বা টেনশন সমস্যার কারণে হয়?
উত্তর: বেল্ট মিসলাইনমেন্ট হয় একটি পুলি সমস্যা বা একটি টেনশন সমস্যার কারণে হতে পারে। কনভেয়ার বরাবর সমস্ত পয়েন্টে যদি বেল্টটি ভুলভাবে সংযোজন করা হয় তবে সমস্যাটি সম্ভবত একটি উত্তেজনা সমস্যা। যদি বেল্টটি শুধুমাত্র ড্রাইভের পুলিতে মিসলাইন করা হয়, তাহলে সমস্যাটি সম্ভবত একটি পুলি সমস্যা, যেমন একটি জীর্ণ মুকুট বা পিছিয়ে থাকা। সমস্যাটি নির্ণয় করতে, প্রথমে বেল্টের টান পরীক্ষা করুন এবং প্রয়োজনে এটি সামঞ্জস্য করুন। যদি মিসলাইনমেন্ট অব্যাহত থাকে, একটি জীর্ণ মুকুট, ক্ষতিগ্রস্থ ল্যাগিং বা একটি মিসলাইনড শ্যাফ্টের জন্য পুলিগুলি পরিদর্শন করুন। একটি লেজার প্রান্তিককরণ টুল পুলিগুলি সঠিকভাবে সারিবদ্ধ কিনা তা নির্ধারণ করতে সাহায্য করতে পারে।
প্রশ্ন 3: সিরামিক ল্যাগিং এবং রাবার ল্যাগিংয়ের মধ্যে পার্থক্য কী এবং প্রতিটি কখন ব্যবহার করা উচিত?
উত্তর: সিরামিক ল্যাগিংয়ের উচ্চ ঘর্ষণ সহগ এবং রাবার ল্যাগিংয়ের চেয়ে ভাল পরিধান প্রতিরোধ ক্ষমতা রয়েছে, এটি উচ্চ-টর্ক প্রয়োগ, ঘষিয়া তুলিয়া ফেলিতে সক্ষম উপকরণ এবং ভিজা অবস্থার জন্য আদর্শ করে তোলে। রাবার ল্যাগিং সাধারণ-উদ্দেশ্য অ্যাপ্লিকেশন, শুষ্ক অবস্থা এবং নিম্ন টর্ক প্রয়োজনীয়তার জন্য উপযুক্ত। নির্বাচন নির্দিষ্ট অ্যাপ্লিকেশনের উপর নির্ভর করে। উদাহরণস্বরূপ, একটি কয়লা খনি পরিবাহক ভেজা, ঘষিয়া তুলিয়া ফেলিতে সক্ষম কয়লা হ্যান্ডলিং সিরামিক ল্যাগিং থেকে উপকৃত হবে, যখন একটি প্যাকেজ হ্যান্ডলিং কনভেয়র রাবার ল্যাগিংয়ের সাথে ভাল হবে।
প্রশ্ন 4: একটি কপিকল শ্যাফ্ট ব্যর্থ হওয়ার কারণ কী এবং কীভাবে এটি প্রতিরোধ করা যায়?
উত্তর: পুলি শ্যাফ্ট ব্যর্থতার সবচেয়ে সাধারণ কারণ হল ক্লান্তি ক্র্যাকিং, যেটি ঘটে যখন শ্যাফ্টটি চক্রীয় নমন চাপের শিকার হয়। ফাটলগুলি সাধারণত চাপের ঘনত্ব থেকে শুরু হয়, যেমন কীওয়ে বা ব্যাসের পরিবর্তন। শ্যাফটের ব্যর্থতা রোধ করার জন্য, শ্যাফ্টটিকে পর্যাপ্ত নিরাপত্তার উপাদান দিয়ে ডিজাইন করা উচিত, স্ট্রেস কনসেনট্রেটরগুলিকে ন্যূনতম করা উচিত, এবং ফাটলগুলির জন্য শ্যাফ্টটি নিয়মিত পরিদর্শন করা উচিত। অ-ধ্বংসাত্মক পরীক্ষা, যেমন চৌম্বকীয় কণা পরিদর্শন, ক্রিটিক্যাল হওয়ার আগে ফাটল সনাক্ত করতে পারে।
প্রশ্ন 5: আমার পরিবাহক পুলিগুলি প্রতিস্থাপনের জন্য আছে কিনা তা আমি কীভাবে জানব?
উত্তর: পরিবাহক পুলিগুলি পরিবর্তন করা উচিত যখন তারা উল্লেখযোগ্য পরিধান বা ক্ষতির লক্ষণ দেখায়, যেমন ফাটা খোসা, জীর্ণ বা ক্ষতিগ্রস্থ ল্যাগিং, একটি জীর্ণ কীওয়ে বা বাঁকানো শ্যাফ্ট। যদি পুলিটি 10 বছরেরও বেশি সময় ধরে পরিষেবাতে থাকে তবে একটি পুঙ্খানুপুঙ্খ পরিদর্শনের সুপারিশ করা হয়। যদি পরিদর্শন এই শর্তগুলির মধ্যে কোনটি প্রকাশ করে, পুলিটি প্রতিস্থাপন করা উচিত। আমাদের কারখানা একটি প্রতিস্থাপন কপিকল প্রদান করতে পারে যা মূল স্পেসিফিকেশন বা উন্নত কর্মক্ষমতা জন্য একটি আপগ্রেড নকশা পূরণ করে।
বেল্ট পুলি হল কনভেয়র সিস্টেমের অজানা নায়ক। এগুলি কেবল সিলিন্ডার নয় যা ঘোরে; এগুলি হল নির্ভুল-ইঞ্জিনিয়ারযুক্ত উপাদান যা টর্ক প্রেরণ করে, উত্তেজনা বজায় রাখে, সঠিক ট্র্যাকিং করে এবং উপাদান পরিচালনার চাপ শোষণ করে। যেকোন কনভেয়ার সিস্টেমের নির্ভরযোগ্যতা, দক্ষতা এবং নিরাপত্তার জন্য তাদের সঠিক নকশা, নির্বাচন এবং রক্ষণাবেক্ষণ গুরুত্বপূর্ণ। মুকুট প্রোফাইল যা বেল্টটিকে কেন্দ্রীভূত রাখে থেকে ল্যাগিং যা গ্রিপ প্রদান করে, একটি বেল্ট পুলির প্রতিটি বৈশিষ্ট্য একটি নির্দিষ্ট উদ্দেশ্যে কাজ করে। Zhejiang Hawen Electromechanical Co., Ltd. এ, আমরা আমাদের প্রকৌশল দক্ষতাকে সবচেয়ে বেশি চাহিদা পূরণ করে এমন বেল্ট পুলির ডিজাইন ও উৎপাদনের জন্য উৎসর্গ করেছি। আমাদের কারখানা উন্নত FEA মডেলিং, নির্ভুলতা মেশিনিং, এবং কঠোর পরীক্ষা ব্যবহার করে তা নিশ্চিত করতে যে প্রতিটি কপিকল আমরা উৎপাদন করি তা ক্ষেত্রে নির্ভরযোগ্য কর্মক্ষমতা প্রদান করে।
আপনি একটি নতুন পরিবাহক সিস্টেম ডিজাইন করছেন বা বিদ্যমান একটি বজায় রাখছেন, বেল্ট পুলির পছন্দ এমন একটি সিদ্ধান্ত যা হালকাভাবে নেওয়া উচিত নয়। আপনার নির্দিষ্ট আবেদনের প্রয়োজনীয়তা নিয়ে আলোচনা করতে আমরা আপনাকে আমাদের প্রযুক্তিগত দলের সাথে যোগাযোগ করার জন্য আমন্ত্রণ জানাই। আপনার পরিবাহকের আপটাইম এবং উত্পাদনশীলতা সর্বাধিক করার জন্য আমরা আপনাকে সঠিক পুলি ডিজাইন, ল্যাগিং উপাদান এবং রক্ষণাবেক্ষণের সময়সূচী নির্বাচন করতে সহায়তা করতে পারি। গুণমান এবং গ্রাহক সহায়তার প্রতি আমাদের প্রতিশ্রুতি চীন এবং তার বাইরেও উপাদান পরিচালনার ক্রিয়াকলাপের জন্য আমাদের একটি বিশ্বস্ত অংশীদার করে তুলেছে।
Zhejiang Hawen Electromechanical Co., Ltd. আজই যোগাযোগ করুনআপনার পরিবাহক পুলির প্রয়োজনীয়তা নিয়ে আলোচনা করতে এবং আমাদের বেল্ট পুলি কীভাবে আপনার উপাদান পরিচালনার কাজগুলিকে উন্নত করতে পারে তা আবিষ্কার করতে।
-
ঠিকানা:নং 809 জিনিউ স্ট্রিট, বিহু টাউন, লিয়ান্দু জেলা, লিশুই সিটি, ঝেজিয়াং প্রদেশ চীন
কপিরাইট © 2026 Zhejiang Hawen Electromechanical Co., Ltd. সর্বস্বত্ব সংরক্ষিত৷ Links| Sitemap| RSS| XML| গোপনীয়তা নীতি