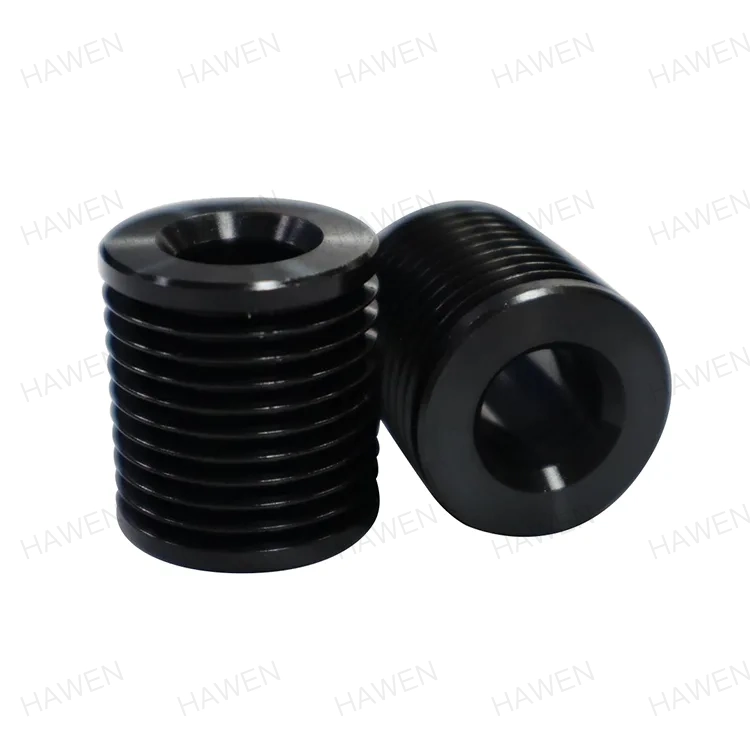
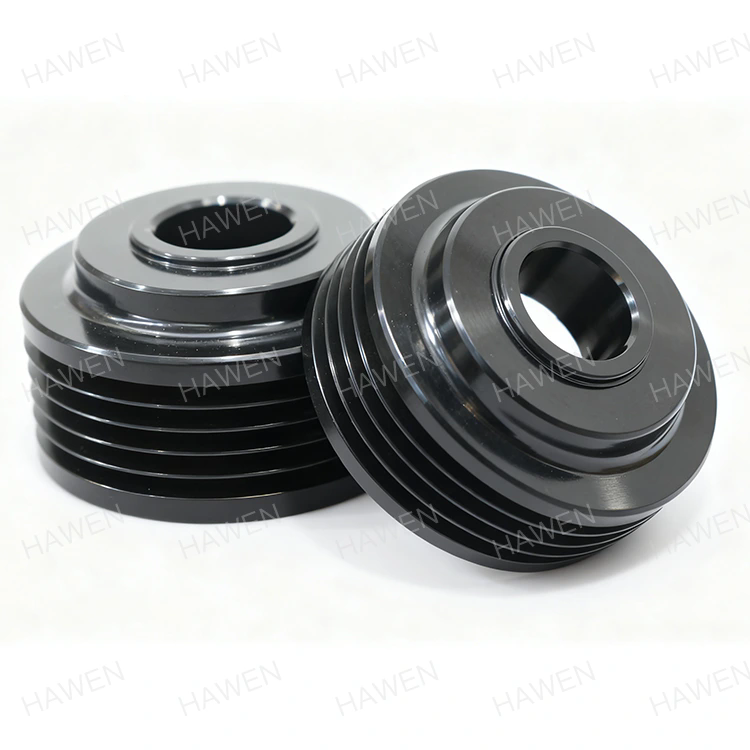
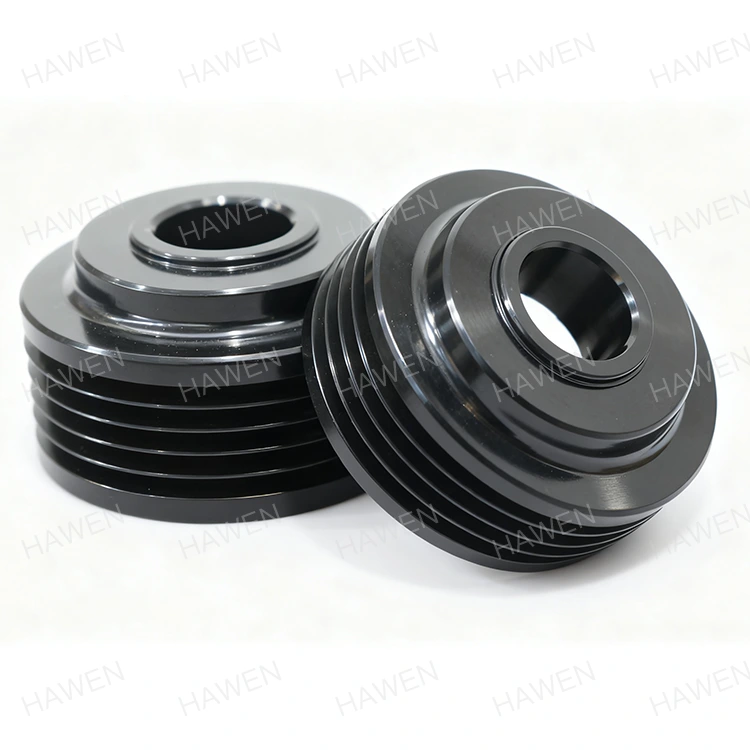
যেকোন বেল্ট-চালিত সিস্টেমে - একটি উচ্চ-গতির শিল্প পাখা থেকে একটি নির্ভুল পরিবাহক লাইন পর্যন্ত - প্রাথমিক ইনস্টলেশনের দক্ষতা মাত্র অর্ধেক গল্প। বাকি অর্ধেক সিস্টেম চালু হওয়ার পরে যা ঘটে: সেকেন্ডারি অ্যাডজাস্টমেন্ট। এগুলি হল টুইক, রি-অ্যালাইনমেন্ট, এবং রি-টেনশনিং পদ্ধতি যা রক্ষণাবেক্ষণ দলগুলিকে অবশ্যই রানআউট, কম্পন এবং বেল্ট ট্র্যাকিং সমস্যাগুলির জন্য সংশোধন করতে হবে যা শুধুমাত্র লোডের অধীনে স্পষ্ট হয়ে ওঠে। অনেক প্ল্যান্টে, এই সেকেন্ডারি অ্যাডজাস্টমেন্টগুলি মূল ইনস্টলেশনের চেয়ে বেশি শ্রমঘন্টা খরচ করে এবং এগুলি অপরিকল্পিত ডাউনটাইমের প্রাথমিক উত্স। এই সমন্বয়গুলির বেশিরভাগের মূল কারণটি একটি একক, প্রায়শই উপেক্ষা করা, পরামিতিতে খুঁজে পাওয়া যেতে পারে: এর ঘনত্ববেল্ট পুলিসনিজেদের
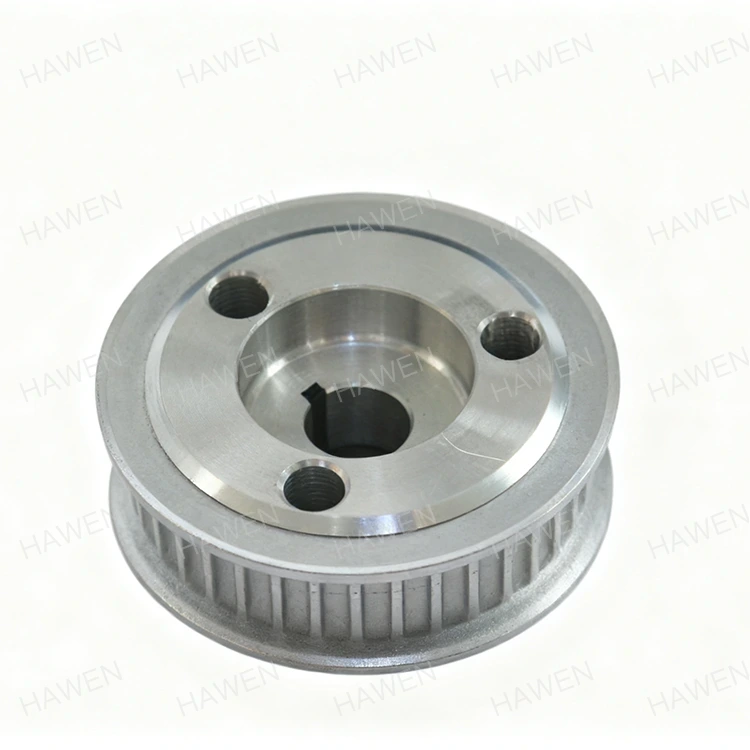
উচ্চ ঘনত্ব সহ একটি বেল্ট পুলি এমন একটি যেখানে বোর কেন্দ্র অক্ষ এবং বাইরের ব্যাস কেন্দ্র অক্ষটি পুরোপুরি সারিবদ্ধ। যখন একটি বেল্ট পুলির ঘনত্ব কম থাকে, তখন বেল্ট পাথ পুরোপুরি বৃত্তাকার হয় না। বেল্ট পুলি ঘোরার সাথে সাথে বেল্টটি উত্তেজনায় ওঠানামা করবে, যার ফলে কম্পন, আওয়াজ, অসম বেল্ট পরিধান এবং "বেল্ট ওয়ান্ডার" বা "ট্র্যাকিং ড্রিফ্ট" নামে পরিচিত একটি অবস্থার দিকে পরিচালিত করবে। এই সমস্যাগুলির প্রতিটি একটি গৌণ সমন্বয় ট্রিগার করে। একজন রক্ষণাবেক্ষণ প্রযুক্তিবিদকে অবশ্যই বেল্ট পুলিকে পুনরায় সারিবদ্ধ করতে হবে, বেল্টটিকে পুনরায় টেনশন করতে হবে বা এমনকি সময়ের আগে উপাদানগুলি প্রতিস্থাপন করতে হবে। বিপরীতভাবে, একটি উচ্চ-কেন্দ্রিকতার বেল্ট পুলি উৎসে এই কারণগুলিকে দূর করে, একটি বেল্ট ড্রাইভ সিস্টেম সরবরাহ করে যা শুরু থেকে মসৃণভাবে চলে এবং তার পুরো পরিষেবা জীবনের জন্য এটি চালিয়ে যায়। এই নিবন্ধটি একাগ্রতার মেকানিক্স, এর পরিমাপ, এটি অর্জনকারী উত্পাদন প্রক্রিয়াগুলি এবং সেকেন্ডারি সামঞ্জস্যের সময় হ্রাস করার ক্ষেত্রে এটির পরিমাণগত প্রভাবগুলি অন্বেষণ করবে।
বেল্ট পুলির পরিপ্রেক্ষিতে ঘনত্ব হল জ্যামিতিক অবস্থা যেখানে বেল্ট পুলির বোরের কেন্দ্র এবং এর বাইরের ব্যাসের কেন্দ্র একই অক্ষের উপর থাকে। সহজ ভাষায়, এর অর্থ হল বেল্ট পুলি তার মাউন্টিং হোলের তুলনায় পুরোপুরি গোলাকার। এই আপাতদৃষ্টিতে সহজ প্রয়োজনীয়তা বেল্ট ড্রাইভ সিস্টেমের কর্মক্ষমতা জন্য গভীর প্রভাব আছে. যদি বোর এবং বাইরের ব্যাস ঘনকেন্দ্রিক না হয়, তাহলে বেল্ট পুলি ঘোরার সাথে সাথে নড়বড়ে হয়ে যাবে। এই ঝাঁকুনি, রেডিয়াল রানআউট হিসাবে পরিমাপ করা, বেল্ট পুলির কার্যকর ব্যাস ঘোরার সাথে সাথে ক্রমাগত পরিবর্তন করে। এই পরিবর্তনগুলিকে সামঞ্জস্য করার জন্য বেল্টটিকে অবশ্যই প্রসারিত করতে হবে এবং শিথিল করতে হবে, অনেকগুলি অবাঞ্ছিত প্রভাব তৈরি করে।
একটি গাড়ির পুরোপুরি সুষম চাকা এবং ভারসাম্যের বাইরে থাকা চাকার মধ্যে পার্থক্য বিবেচনা করে ঘনত্বের গুরুত্ব বোঝা যায়। সুষম চাকা কোন কম্পন ছাড়াই মসৃণভাবে ঘূর্ণায়মান হয়। ভারসাম্যহীন চাকা একটি ছন্দময় কাঁপুনি তৈরি করে যা পুরো যান জুড়ে অনুভূত হয়। একই নীতি বেল্ট পুলিতে প্রযোজ্য। একটি উচ্চ কেন্দ্রীভূত বেল্ট পুলি মসৃণভাবে ঘোরে, বেল্টটি সত্য এবং সামঞ্জস্যপূর্ণ। দুর্বল ঘনত্ব সহ একটি বেল্ট পুলি একটি কম্পন তৈরি করে যা পুরো সিস্টেমের মাধ্যমে প্রচার করে। এই কম্পন শুধু উপদ্রব নয়; এটি শক্তি হ্রাস, অকাল পরিধান এবং সেকেন্ডারি সামঞ্জস্যের প্রয়োজনের উত্স। কম্পনের ফলে বেল্টটিকে ভিন্নভাবে ট্র্যাক করবে, উত্তেজনা ওঠানামা করবে, এবং মাউন্টিং বোল্টগুলি সময়ের সাথে আলগা হয়ে কাজ করবে, এই সমস্তটির জন্য সংশোধনমূলক পদক্ষেপ প্রয়োজন।
এZhejiang Hawen Electromechanical Co., Ltd., আমরা শত শত ইনস্টলেশন জুড়ে কেন্দ্রীভূততা এবং সিস্টেম কর্মক্ষমতা মধ্যে সম্পর্ক পরিমাপ করেছি। আমাদের ডেটা দেখায় যে +/- 0.05 মিমি (রানআউট) এর ঘনত্ব সহনশীলতা সহ একটি বেল্ট পুলি একটি কম্পন প্রশস্ততা তৈরি করবে যা সাধারণত +/- 0.2 মিমি সহনশীলতা সহ একটি বেল্ট পুলি থেকে তিন থেকে চার গুণ কম। কম্পনের এই হ্রাস সরাসরি মাধ্যমিক সমন্বয়ের ফ্রিকোয়েন্সি এবং সময়কাল হ্রাসের সাথে সম্পর্কিত। নীচের সারণীটি বিভিন্ন ঘনত্ব সহনশীলতার সাথে সম্পর্কিত সাধারণ কম্পন স্তরগুলিকে চিত্রিত করে।
| ঘনত্ব সহনশীলতা (রেডিয়াল রানআউট) | সাধারণ কম্পন প্রশস্ততা (মিমি/সেকেন্ড আরএমএস) | প্রত্যাশিত সেকেন্ডারি অ্যাডজাস্টমেন্ট (প্রতি 1000 ঘন্টা) |
| +/- 0.05 মিমি (উচ্চ নির্ভুলতা) | 1.2 - 1.8 | 1-2 |
| +/- 0.10 মিমি (স্ট্যান্ডার্ড ইন্ডাস্ট্রিয়াল) | 3.0 - 4.5 | 4-6 |
| +/- 0.20 মিমি (দরিদ্র) | 6.0 - 8.0 | 10-15 |
এই তথ্যটি একটি স্পষ্ট পারস্পরিক সম্পর্ক প্রদর্শন করে: উচ্চতর ঘনত্ব কম কম্পনের দিকে পরিচালিত করে, যা সরাসরি সেকেন্ডারি সমন্বয়ের প্রয়োজনীয়তা হ্রাস করে। একটি নিম্ন-নির্ভুল বেল্ট পুলির প্রাথমিক খরচ সঞ্চয় প্রায় সবসময়ই এর পরিষেবা জীবনের জন্য অতিরিক্ত রক্ষণাবেক্ষণ খরচের তুলনায় বেশি হয়। নিম্নলিখিত বিভাগগুলিতে, আমরা সেই প্রক্রিয়াগুলি পরীক্ষা করব যার দ্বারা দুর্বল ঘনত্ব এই সমস্যাগুলি তৈরি করে এবং উত্পাদন কৌশলগুলি যা উচ্চ ঘনত্ব নিশ্চিত করে।
উচ্চ ঘনত্ব কেন গৌণ সামঞ্জস্য কমিয়ে দেয় তা উপলব্ধি করার জন্য, একটি অ-কেন্দ্রিক বেল্ট পুলি দ্বারা সৃষ্ট সমস্যার ক্যাসকেড বোঝা সহায়ক। প্রথম এবং সবচেয়ে তাৎক্ষণিক প্রভাব হল রেডিয়াল রানআউট। বেল্ট পুলি ঘোরার সাথে সাথে বেল্ট পুলির কার্যকরী ব্যাসার্ধ পরিবর্তিত হয় কারণ ঘূর্ণনের কেন্দ্রটি বেল্ট পুলির কেন্দ্রের সাথে সারিবদ্ধ নয়। এর মানে হল যে বেল্ট পাথ একটি নিখুঁত বৃত্ত নয়; এটি একটি উপবৃত্ত। বেল্টটি লম্বা ব্যাসার্ধকে মিটমাট করার জন্য প্রসারিত করতে হবে এবং বেল্ট পুলি বাঁকানোর সাথে সাথে ছোট ব্যাসার্ধকে মিটমাট করার জন্য শিথিল করতে হবে। এই চক্রাকারে স্ট্রেচিং এবং শিথিল হওয়ার কারণে বেল্টটি পিছলে যায়, বেল্টে একটি ফ্লাটার বা "বকবক" তৈরি করে। এই বকবক হল কম্পনের উৎস যা চালিত সরঞ্জাম এবং মাউন্টিং কাঠামোতে প্রেরণ করা হয়।
এই চক্রাকারে প্রসারিত হওয়ার কারণে বেল্টটি অসমভাবে পরতে পারে। বেল্টের যে অংশটি বারবার প্রসারিত হয় তা উচ্চতর ঘর্ষণ এবং তাপ অনুভব করবে, যা অকাল ফাটল হতে পারে। বেল্টটি পৃষ্ঠের উপর একটি "গ্লাস" তৈরি করতে পারে, যা এর ঘর্ষণ সহগকে হ্রাস করে এবং এটি পিছলে যেতে পারে। স্লিপিং আরও তাপ উৎপন্ন করে এবং প্রক্রিয়াটিকে ত্বরান্বিত করে। অধিকন্তু, বেল্টের ট্র্যাকিং প্রভাবিত হবে। একটি বেল্ট স্বাভাবিকভাবেই প্রয়োগকৃত লোডের দিকের দিকে নজর রাখে। যদি একটি বেল্ট পুলি কেন্দ্রীভূত না হয়, তবে বেল্টটি বেল্ট পুলির চারপাশে ভ্রমণ করার সময় বিভিন্ন পার্শ্ব লোড অনুভব করবে। এর ফলে বেল্টটি বেল্ট পুলির মুখ জুড়ে পিছনে পিছনে ঘুরতে পারে, যার ফলে বেল্টের প্রান্তগুলি এবং বেল্ট পুলির ফ্ল্যাঞ্জগুলির ক্ষতি হতে পারে।
এই সমস্যাগুলির অনিবার্য ফলাফল হল একটি গৌণ সমন্বয়। রক্ষণাবেক্ষণ প্রযুক্তিবিদদের প্রয়োজন হবে:
এই সমন্বয় প্রতিটি সময় লাগে. একটি ব্যস্ত উৎপাদন সুবিধায়, এই সমন্বয়ের সময় হারিয়ে যাওয়া উৎপাদনের খরচ যথেষ্ট হতে পারে। নিম্নলিখিত সারণী প্রতিটি মাধ্যমিক সমন্বয় টাস্কের জন্য প্রয়োজনীয় সাধারণ সময় এবং শ্রমের একটি অনুমান প্রদান করে।
| সেকেন্ডারি অ্যাডজাস্টমেন্ট টাস্ক | সাধারণ সময় প্রয়োজন | শ্রম খরচ (আনুমানিক) |
| বেল্ট টেনশন সামঞ্জস্য | 15-30 মিনিট | $25 - $50 |
| বেল্ট পুলি প্রান্তিককরণ | 30-60 মিনিট | $50 - $100 |
| বেল্ট প্রতিস্থাপন | 1-2 ঘন্টা | $100 - $200 |
| মাউন্টিং বোল্ট পুনরায় শক্ত করা | 15 মিনিট | $20 |
| বিয়ারিং পরিদর্শন/প্রতিস্থাপন | 1-2 ঘন্টা | $100 - $200+ |
এই খরচগুলি সরঞ্জামের জীবদ্দশায় বহুগুণ বেড়ে যায়। একটি খারাপভাবে তৈরি করা বেল্ট পুলি প্রচুর পরিমাণে গৌণ সমন্বয় তৈরি করতে পারে, যার প্রতিটি একটি প্রত্যক্ষ খরচ এবং হারানো উৎপাদনে পরোক্ষ খরচের প্রতিনিধিত্ব করে। একটি উচ্চ-কেন্দ্রিক বেল্ট পুলি, বিপরীতে, ন্যূনতম কম্পন এবং বেল্ট ওয়ান্ডারের সাথে কাজ করে, এই হস্তক্ষেপগুলির প্রয়োজনীয়তাকে মারাত্মকভাবে হ্রাস করে। Zhejiang Hawen Electromechanical Co., Ltd.-তে, আমাদের নির্ভুল-মেশিনযুক্ত বেল্ট পুলিগুলি এই গৌণ সমন্বয়গুলিকে ন্যূনতম করার জন্য ডিজাইন করা হয়েছে, মালিকানার মোট খরচ কম এবং সিস্টেমের উচ্চতর নির্ভরযোগ্যতা প্রদান করে৷
একটি বেল্ট পুলিতে উচ্চ ঘনত্ব অর্জন দুর্ঘটনাজনিত নয়; এটি একটি ইচ্ছাকৃত এবং সাবধানে নিয়ন্ত্রিত উত্পাদন প্রক্রিয়ার ফলাফল। প্রক্রিয়াটিকে অবশ্যই নিশ্চিত করতে হবে যে বোর এবং বাইরের ব্যাস একটি একক, স্থিতিশীল সেটআপ থেকে মেশিন করা হয়েছে, ওয়ার্কপিসটিকে পুনরায় স্থাপন করার কারণে সৃষ্ট ত্রুটিগুলি দূর করে। উচ্চ ঘনত্বের যাত্রা কাঁচামাল দিয়ে শুরু হয়, সাধারণত একটি ঢালাই বা বার স্টকের একটি টুকরা, এবং নির্ভুল মেশিনিং অপারেশনগুলির একটি সিরিজের মাধ্যমে চলতে থাকে। ঘনত্বের চাবিকাঠি হল অংশটিকে একটি সুনির্দিষ্ট ফিক্সচারে ধরে রাখা এবং একটি একক সেটআপে সমস্ত গুরুত্বপূর্ণ মেশিনিং অপারেশন সম্পাদন করা।
প্রথম ধাপ হল একটি রেফারেন্স সারফেস তৈরি করা, সাধারণত বোর, যা পরবর্তী সমস্ত ক্রিয়াকলাপের জন্য প্রাথমিক তথ্য হবে। বোর একটি সুনির্দিষ্ট আকারে মেশিন করা হয়, সাধারণত ড্রিলিং, রিমিং বা বিরক্তিকর দ্বারা। এই বোর গোলাকার এবং সোজা হতে হবে। ওয়ার্কপিসটি তারপর সুরক্ষিতভাবে একটি ম্যান্ড্রেল বা একটি ফিক্সচারের উপর মাউন্ট করা হয় যা বোরে অবিকল ফিট করে। এটি নিশ্চিত করে যে বোরটি মেশিনের বাকি কাজগুলির জন্য প্রকৃত কেন্দ্র। পরবর্তী অপারেশন হল বাইরের ব্যাসের মেশিনিং। এটি সাধারণত একটি CNC লেদ ব্যবহার করে করা হয়, যা OD-কে একটি সুনির্দিষ্ট মাত্রায় এবং উচ্চ মাত্রার বৃত্তাকারে পরিণত করতে পারে। উচ্চ ঘনত্ব অর্জনের চাবিকাঠি হল বোর এবং ওডি একই সেটআপে মেশিন করা হয়। এটি কোনো ত্রুটি দূর করে যা প্রবর্তন করা হবে যদি অংশটি পুনরায় স্থাপন করা হয়।
চূড়ান্ত ধাপ হল সমাপ্তি অপারেশন, প্রায়ই একটি সূক্ষ্ম বাঁক বা নাকাল প্রক্রিয়া। গ্রাইন্ডিং বাঁক নেওয়ার চেয়ে আরও বেশি মাত্রার নির্ভুলতা অর্জন করতে পারে, Ra 0.8 µm বা তার চেয়ে ভাল পৃষ্ঠের ফিনিস এবং +/- 0.02 মিমি ঘনত্ব সহনশীলতা অর্জন করতে পারে। অ্যাপ্লিকেশনগুলির জন্য যেখানে বেল্ট পুলি উচ্চ গতিতে বা ভারী লোডের অধীনে চলবে, প্রায়শই গ্রাইন্ডিং নির্দিষ্ট করা হয়। নীচের সারণীটি বিভিন্ন উত্পাদন প্রক্রিয়া দ্বারা অর্জিত সাধারণ ঘনত্ব সহনশীলতার সংক্ষিপ্তসার করে।
| উত্পাদন প্রক্রিয়া | সাধারণ ঘনত্ব (রানআউট) | আপেক্ষিক খরচ | সাধারণ অ্যাপ্লিকেশন |
| চালু (একক সেটআপ) | +/- 0.10 মিমি | কম | সাধারণ-উদ্দেশ্য, কম গতির অ্যাপ্লিকেশন |
| চালু (মাল্টি-সেটআপ) | +/- 0.20 মিমি | কম | বেল্ট ড্রাইভ সিস্টেমের জন্য সুপারিশ করা হয় না |
| পরিণত + স্থল | +/- 0.02 মিমি | মাঝারি | উচ্চ-গতি, নির্ভুল অ্যাপ্লিকেশন |
| CNC ম্যান্ড্রেল দিয়ে মেশিন করা | +/- 0.05 মিমি | মাঝারি-উচ্চ | স্ট্যান্ডার্ড শিল্প বেল্ট ড্রাইভ |
| CNC ম্যান্ড্রেল + গ্রাইন্ডিং দিয়ে মেশিনযুক্ত | +/- 0.02 মিমি | উচ্চ | উচ্চ গতি, উচ্চ নির্ভুলতা অ্যাপ্লিকেশন |
Zhejiang Hawen Electromechanical Co., Ltd. এ, আমরা আমাদের বেল্ট পুলির জন্য সর্বোত্তম ঘনত্ব অর্জনের জন্য CNC টার্নিং এবং যেখানে প্রয়োজন সেখানে নির্ভুলতা গ্রাইন্ডিং এর সংমিশ্রণ ব্যবহার করি। আমাদের উত্পাদন প্রক্রিয়াটি নিশ্চিত করার জন্য ডিজাইন করা হয়েছে যে প্রতিটি বেল্ট পুলি একটি ঘনত্বের সাথে উত্পাদিত হয় যা নির্দিষ্ট সহনশীলতা পূরণ করে। এর চাবিকাঠি হল সঠিক ফিক্সচারের ব্যবহার এবং মেশিনিং প্রক্রিয়া চলাকালীন ম্যানুয়াল সামঞ্জস্যগুলি বাদ দেওয়া।
উচ্চ-কেন্দ্রিক বেল্ট পুলি ব্যবহারের সুবিধাগুলি কেবল গুণগত নয়; তারা পরিমাপ এবং পরিমাপ করা যেতে পারে. প্রাথমিক সুবিধাগুলি হল সেকেন্ডারি সামঞ্জস্যের সময় হ্রাস, দীর্ঘ বেল্ট এবং ভারবহন জীবন, এবং সামগ্রিক সিস্টেমের দক্ষতা উন্নত। এই সুবিধাগুলির প্রত্যেকটি সরাসরি খরচ সঞ্চয় এবং উন্নত উত্পাদনশীলতায় অনুবাদ করে। পরিমাপযোগ্য উন্নতিগুলি দুটি অভিন্ন বেল্ট ড্রাইভ সিস্টেমের তুলনার মাধ্যমে প্রদর্শন করা যেতে পারে: একটি স্ট্যান্ডার্ড বেল্ট পুলি সহ এবং একটি উচ্চ-কেন্দ্রিক বেল্ট পুলি সহ।
মাধ্যমিক সামঞ্জস্যের সময় হ্রাস:সর্বাধিক প্রত্যক্ষ সুবিধা হল সেকেন্ডারি সামঞ্জস্যের ফ্রিকোয়েন্সি হ্রাস। স্ট্যান্ডার্ড বেল্ট পুলি ব্যবহার করে একটি বেল্ট ড্রাইভ সিস্টেম প্রতি বছর ছয় বা তার বেশি গৌণ সমন্বয়ের প্রয়োজন হতে পারে, প্রতিটিতে এক ঘন্টা বা তার বেশি সময় লাগে। উচ্চ-কেন্দ্রিকতা বেল্ট পুলি ব্যবহার করে একটি সিস্টেম প্রতি বছর শুধুমাত্র এক বা দুটি সমন্বয় প্রয়োজন হতে পারে। সংরক্ষিত সময় যথেষ্ট হতে পারে, যেমনটি নীচের সারণীতে দেখানো হয়েছে।
| মেট্রিক | স্ট্যান্ডার্ড বেল্ট পুলি | উচ্চ-কেন্দ্রিকতা বেল্ট পুলি | সঞ্চয় |
| প্রতি বছর সেকেন্ডারি অ্যাডজাস্টমেন্ট | 6-10 | 1-2 | 4-9 সমন্বয় |
| সামঞ্জস্য প্রতি গড় সময় | 45 মিনিট | 20 মিনিট | 25 মিনিট সংরক্ষিত |
| প্রতি বছর মোট সময় | 4.5 - 7.5 ঘন্টা | 0.3 - 0.7 ঘন্টা | 4 - 7 ঘন্টা সংরক্ষিত |
| বার্ষিক শ্রম খরচ ($60/ঘন্টায়) | $270 - $450 | $20 - $40 | $230 - $410 সংরক্ষিত |
দীর্ঘ বেল্ট জীবন:দুর্বল ঘনত্বের কারণে সৃষ্ট অসম চাপ এবং কম্পন নাটকীয়ভাবে বেল্টের জীবনকে হ্রাস করে। একটি উচ্চ-কেন্দ্রিক বেল্ট পুলিতে কাজ করা একটি বেল্ট কম-কেন্দ্রিকতার বেল্ট পুলিতে পরিচালিত একটি বেল্টের চেয়ে 2 থেকে 3 গুণ বেশি স্থায়ী হতে পারে। বেল্ট পরিধান হ্রাস বেল্ট পরিবর্তনের ফ্রিকোয়েন্সি এবং সংশ্লিষ্ট ডাউনটাইমও হ্রাস করে।
দীর্ঘ ভারবহন জীবন:একটি অ-কেন্দ্রিক বেল্ট পুলি দ্বারা উত্পন্ন কম্পন চালিত সরঞ্জাম এবং ড্রাইভ মোটরের বিয়ারিংগুলিতে সরাসরি প্রেরণ করা হয়। এই কম্পন অকাল ভারবহন পরিধান এবং ব্যর্থতা কারণ. উচ্চ-কেন্দ্রিকতার বেল্ট পুলিগুলি বিয়ারিংগুলিতে প্রেরিত কম্পন হ্রাস করে, তাদের পরিষেবা জীবনকে প্রসারিত করে। ভারবহন ব্যর্থতা হ্রাস মানে কম সরঞ্জাম ডাউনটাইম এবং কম রক্ষণাবেক্ষণ খরচ।
উন্নত সিস্টেম দক্ষতা:বেল্ট ড্রাইভ সিস্টেম আরও দক্ষতার সাথে কাজ করে যখন বেল্ট পুলিগুলিকেন্দ্রিক হয়। বেল্টটি ক্রমাগত প্রসারিত এবং শিথিল হচ্ছে না, এবং ঘর্ষণ এবং কম্পনের জন্য হারিয়ে যাওয়া শক্তি হ্রাস করা হয়েছে। এটি শক্তি খরচে একটি ছোট কিন্তু পরিমাপযোগ্য হ্রাসে অনুবাদ করতে পারে, যা সময়ের সাথে সাথে উল্লেখযোগ্য খরচ সঞ্চয় করতে পারে।
এই পরিমাপযোগ্য সুবিধাগুলি দেখায় যে একটি উচ্চ-মানের, উচ্চ-কেন্দ্রিক বেল্ট পুলির উচ্চতর প্রারম্ভিক খরচ তার পরিষেবা জীবনের উপর রক্ষণাবেক্ষণ এবং ডাউনটাইমের সঞ্চয় দ্বারা অফসেটের চেয়ে বেশি। Zhejiang Hawen Electromechanical Co., Ltd.-তে, আমরা আমাদের গ্রাহকদের তাদের বেল্ট পুলি নির্বাচন সম্পর্কে অবগত সিদ্ধান্ত নেওয়ার জন্য প্রয়োজনীয় ডেটা সরবরাহ করি, যা তাদের মালিকানার মোট খরচ অপ্টিমাইজ করতে সাহায্য করে।
বেল্ট পুলি নির্দিষ্ট ঘনত্ব সহনশীলতা পূরণ করে তা নিশ্চিত করার জন্য একটি শক্তিশালী মান নিয়ন্ত্রণ প্রক্রিয়া প্রয়োজন। ঘনত্বের পরিমাপ সাধারণত একটি ডায়াল সূচক বা একটি স্থানাঙ্ক পরিমাপ মেশিন (সিএমএম) ব্যবহার করে সঞ্চালিত হয়। পরীক্ষা সেটআপ তুলনামূলকভাবে সহজবোধ্য কিন্তু নির্ভুলতা এবং ধারাবাহিকতা প্রয়োজন। পরিমাপ প্রক্রিয়া নিম্নরূপ:
বেল্ট পুলি একটি নির্ভুল ম্যান্ডরেলে বা যে শ্যাফ্টে এটি ইনস্টল করা হবে তার উপর মাউন্ট করা হয়। ম্যান্ড্রেলটি তখন কেন্দ্রের মধ্যে বা একটি নির্ভুল ভি-ব্লকের মধ্যে স্থাপন করা হয়। একটি ডায়াল সূচক একটি স্ট্যান্ডে মাউন্ট করা হয় এবং এমনভাবে অবস্থান করা হয় যাতে এর প্রোবটি বেল্ট পুলির বাইরের ব্যাসের সাথে যোগাযোগ করে। বেল্ট পুলি তারপর ধীরে ধীরে ঘোরানো হয়, এবং ডায়াল সূচক রিডিং পর্যবেক্ষণ করা হয়। বেল্ট পুলি ঘোরার সাথে সাথে পড়ার মোট তারতম্য হল মোট রানআউট। এই রানআউট মান, যা ঘনত্বের ত্রুটির দ্বিগুণ, গ্রহণযোগ্যতার মানদণ্ড হিসাবে ব্যবহৃত হয়।
ধারাবাহিকতা নিশ্চিত করতে বেল্ট পুলির মুখ বরাবর বেশ কয়েকটি পয়েন্টে পরিমাপ করা আবশ্যক। নীচের টেবিলটি আমাদের কারখানায় ব্যবহৃত বিভিন্ন বেল্ট পুলি গ্রেডের জন্য গ্রহণযোগ্যতার মানদণ্ড প্রদান করে।
| বেল্ট পুলি গ্রেড | গ্রহণযোগ্য রানআউট | সমকেন্দ্রিকতা ত্রুটি |
| ইন্ডাস্ট্রিয়াল গ্রেড (স্ট্যান্ডার্ড) | ≤ 0.20 মিমি | +/- 0.10 মিমি |
| যথার্থ গ্রেড | ≤ 0.10 মিমি | +/- 0.05 মিমি |
| উচ্চ-নির্ভুলতা গ্রেড (গ্রাউন্ড) | ≤ 0.05 মিমি | +/- 0.025 মিমি |
Zhejiang Hawen Electromechanical Co., Ltd.-তে, প্রতিটি বেল্ট পুলি নির্দিষ্ট ঘনত্বের প্রয়োজনীয়তা পূরণ করে তা নিশ্চিত করতে আমরা ইন-প্রসেস গেজিং এবং চূড়ান্ত পরিদর্শনের সংমিশ্রণ ব্যবহার করি। আমাদের মান নিয়ন্ত্রণ ব্যবস্থা ISO 9001:2015-এ প্রত্যয়িত, এবং আমরা সমস্ত পরিদর্শনের বিস্তারিত রেকর্ড বজায় রাখি। এটি নিশ্চিত করে যে আমাদের গ্রাহকরা বেল্ট পুলি গ্রহণ করে যা তাদের কর্মক্ষমতা প্রত্যাশা পূরণ করে এবং গৌণ সমন্বয়ের প্রয়োজনীয়তা হ্রাস করে।
প্রশ্ন 1: বেল্ট পুলিতে ঘনত্ব এবং রানআউটের মধ্যে পার্থক্য কী?
উত্তর: ঘনকেন্দ্রিকতা এবং রানআউট সম্পর্কিত কিন্তু স্বতন্ত্র ধারণা। এককেন্দ্রিকতা হল জ্যামিতিক অবস্থা যেখানে দুটি বা ততোধিক বৈশিষ্ট্য একটি সাধারণ অক্ষ ভাগ করে। অন্যদিকে, রানআউট হল একটি বৈশিষ্ট্যের অবস্থানের মোট বৈচিত্র্য কারণ অংশটি একটি নির্দিষ্ট অক্ষের চারদিকে ঘোরানো হয়। একটি বেল্ট পুলির জন্য, ঘনত্ব হল বোরের কেন্দ্র এবং বাইরের ব্যাসের কেন্দ্রের মধ্যে ত্রুটি। রানআউট হল বেল্ট পুলি ঘোরানোর সময় বাইরের ব্যাসে পরিমাপ করা মোট ডবল। রানআউট সাধারণত দ্বিগুণ ঘনত্বের ত্রুটি। 0.1 মিমি রানআউট সহ একটি বেল্ট পুলিতে +/- 0.05 মিমি ঘনত্বের ত্রুটি রয়েছে।
প্রশ্ন 2: কীভাবে দরিদ্র ঘনত্ব বেল্টের জীবনকে প্রভাবিত করে?
উত্তর: দুর্বল ঘনত্বের কারণে বেল্টটি প্রসারিত হয় এবং চক্রাকারে শিথিল হয় যখন বেল্ট পুলি ঘোরে। এটি অসম বেল্ট পরিধানের দিকে পরিচালিত করে, যা বেল্টের পৃষ্ঠে ক্র্যাকিং এবং গ্লেজিং হিসাবে প্রকাশ পায়। বেল্টটি উচ্চ ঘর্ষণ এবং তাপও অনুভব করে, যা পরিধানকে আরও ত্বরান্বিত করে। গবেষণায় দেখা গেছে যে 0.2 মিমি রানআউট সহ একটি বেল্ট পুলিতে চলমান একটি বেল্টের একটি পরিষেবা জীবন থাকতে পারে যা 0.05 মিমি রানআউট সহ একটি বেল্ট পুলিতে চলমান বেল্টের চেয়ে 40-60% কম।
প্রশ্ন 3: আমি কি বেল্টের টান সামঞ্জস্য করে দুর্বল পুলির ঘনত্বের জন্য ক্ষতিপূরণ দিতে পারি?
উত্তর: না, বেল্টের টান সামঞ্জস্য করা দুর্বল ঘনত্বের জন্য ক্ষতিপূরণ দিতে পারে না। টেনশন হল একটি স্ট্যাটিক সমন্বয় যা বেল্টের গড় লোড সেট করে। ঘনত্বের ত্রুটি একটি গতিশীল লোড বৈচিত্র তৈরি করে যা স্ট্যাটিক টেনশন দ্বারা প্রভাবিত হয় না। যদিও একটি উচ্চ উত্তেজনা কিছু বেল্ট ফ্লাটার কমাতে পারে, এটি বিয়ারিংয়ের উপর লোডও বাড়িয়ে দেবে এবং অকাল বেল্ট ব্যর্থতার কারণ হতে পারে। একমাত্র কার্যকর সমাধান হল সঠিক ঘনত্ব সহ একটি বেল্ট পুলি ব্যবহার করা।
প্রশ্ন 4: একটি স্ট্যান্ডার্ড এবং একটি উচ্চ-নির্ভুল বেল্ট পুলির মধ্যে সাধারণ খরচের পার্থক্য কী?
উত্তর: খরচ পার্থক্য আকার, উপাদান, এবং উত্পাদন ভলিউম উপর নির্ভর করে। সাধারণত, একটি উচ্চ-নির্ভুল বেল্ট পুলি (+/- 0.05 মিমি বা তার চেয়ে ভাল রানআউট সহ) একটি আদর্শ বেল্ট পুলি (+/- 0.10 মিমি) থেকে 30-50% বেশি খরচ করে। যাইহোক, বর্ধিত প্রাথমিক খরচ প্রায়ই কম রক্ষণাবেক্ষণ খরচ এবং দীর্ঘ বেল্ট জীবন দ্বারা অফসেট হয়. উচ্চ-নির্ভুল বেল্ট পুলির জন্য 5 বছরের মেয়াদে মালিকানার মোট খরচ প্রায়ই কম হয়।
প্রশ্ন 5: আমি ইতিমধ্যে কেনা বেল্ট পুলির ঘনত্ব কিভাবে যাচাই করতে পারি?
উত্তর: আপনি এই নিবন্ধে বর্ণিত ডায়াল সূচক ব্যবহার করে ঘনত্ব যাচাই করতে পারেন। একটি নির্ভুল ম্যান্ডরেলে বেল্ট পুলি মাউন্ট করুন এবং কেন্দ্রগুলির মধ্যে রাখুন। বেল্ট পুলির বাইরের ব্যাস স্পর্শ করতে ডায়াল সূচক সেট আপ করুন। বেল্ট পুলি ঘোরান এবং মোট পড়ার বৈচিত্র পর্যবেক্ষণ করুন। এটি মোট রানআউট। মোট রানআউট আবেদনের জন্য প্রত্যাশিত সহনশীলতা অতিক্রম করলে, বেল্ট পুলি প্রতিস্থাপন করা উচিত। Zhejiang Hawen Electromechanical Co., Ltd. সহ অনেক নির্মাতা, প্রতিটি অর্ডারের সাথে সামঞ্জস্যের একটি শংসাপত্র প্রদান করে, যার মধ্যে পরিমাপিত রানআউট মান রয়েছে।
বেল্ট পুলিকেন্দ্রিকতা এবং সেকেন্ডারি সমন্বয় সময়ের মধ্যে সম্পর্ক সরাসরি এবং তাৎপর্যপূর্ণ। একটি অ-কেন্দ্রিক বেল্ট পুলি রেডিয়াল রানআউট তৈরি করে, যা কম্পন, বেল্ট ওয়ান্ডার এবং অসম বেল্ট পরিধানে অনুবাদ করে। এই সমস্যাগুলি অনিবার্যভাবে সেকেন্ডারি সামঞ্জস্যের একটি চক্রের দিকে নিয়ে যায়: পুনঃ-টেনশন, পুনরায় প্রান্তিককরণ, বেল্ট প্রতিস্থাপন, এবং ভারবহন রক্ষণাবেক্ষণ। এই সমন্বয় শুধুমাত্র একটি উপদ্রব নয়; তারা শ্রম, ডাউনটাইম এবং উপাদান প্রতিস্থাপনের ক্ষেত্রে একটি উল্লেখযোগ্য খরচ প্রতিনিধিত্ব করে।
উচ্চ-কেন্দ্রিকতার বেল্ট পুলি এই সমস্যাগুলির মূল কারণকে সম্বোধন করে। বোর এবং বাইরের ব্যাস নিখুঁতভাবে সারিবদ্ধ হয়েছে তা নিশ্চিত করে, তারা কম্পন এবং বেল্ট ওয়ান্ডারের উত্সগুলিকে দূর করে। ফলাফল হল একটি বেল্ট ড্রাইভ সিস্টেম যা শুরু থেকে মসৃণভাবে চলে, ন্যূনতম রক্ষণাবেক্ষণের প্রয়োজন হয় এবং দীর্ঘ পরিষেবা জীবন প্রদান করে৷ Zhejiang Hawen Electromechanical Co., Ltd.-তে, আমরা বেল্ট পুলি তৈরি করতে প্রতিশ্রুতিবদ্ধ যেগুলি ঘনত্বের সর্বোচ্চ মান পূরণ করে। আমাদের নির্ভুল মেশিনিং প্রক্রিয়া, কঠোর মান নিয়ন্ত্রণ, এবং আন্তর্জাতিক মানের আনুগত্য নিশ্চিত করে যে আমাদের গ্রাহকরা বেল্ট পুলি গ্রহণ করে যা সেকেন্ডারি সমন্বয় কম করে এবং সিস্টেমের নির্ভরযোগ্যতা সর্বাধিক করে।
যোগাযোগ Zhejiang Hawen Electromechanical Co., Ltd.আমাদের উচ্চ-কেন্দ্রিক বেল্ট পুলি কীভাবে আপনার ক্রিয়াকলাপ উন্নত করতে পারে এবং রক্ষণাবেক্ষণের খরচ কমাতে পারে তা শিখতে আজ।
ঠিকানা:নং 809 জিনিউ স্ট্রিট, বিহু টাউন, লিয়ান্দু জেলা, লিশুই সিটি, ঝেজিয়াং প্রদেশ চীন
কপিরাইট © 2026 Zhejiang Hawen Electromechanical Co., Ltd. সর্বস্বত্ব সংরক্ষিত৷ Links| Sitemap| RSS| XML| গোপনীয়তা নীতি